Zprávy

Jaké systémy tvoří moderní linku na výrobu betonových bloků?

2026-11-05 0 Nechte mi zprávu

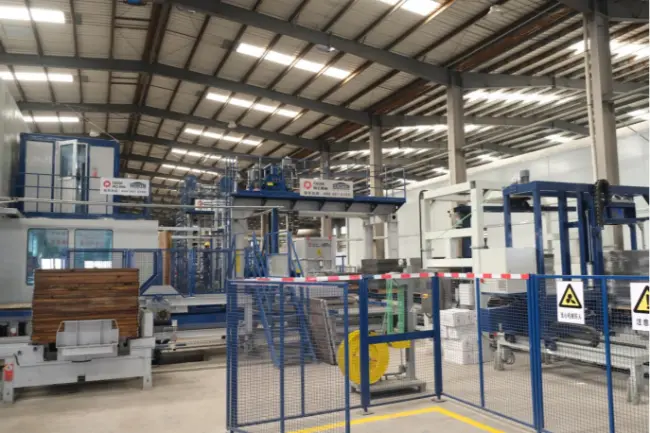
Moderní linka na výrobu betonových bloků se skládá z několika vzájemně propojených systémů: skladování a dávkování surovin, míchání betonu, doprava materiálu, tvarování bloků, manipulace s paletami, ošetřování, krácení a balení hotových výrobků a centralizované řízení. Společně tyto systémy transformují kamenivo, cement, vodu a další vhodné materiály na hotové betonové bloky a výrobky pro dlažbu prostřednictvím koordinovaného výrobního procesu.

Výrobní linka však není jen soubor strojů instalovaných ve stejné továrně. Každý systém musí pracovat s kompatibilní rychlostí, zvládnout požadovaný objem materiálu a splňovat výrobní požadavky další fáze. Vysoký výkonstroj na výrobu blokůnapříklad nemůže dodávat očekávaný výkon, pokud míchačka dodává beton příliš pomalu nebo vytvrzovací systém nedokáže zpracovat tvarované výrobky včas.


Pro výrobce plánující novou továrnu nebo modernizaci stávajícího zařízení je pochopení toho, jak tyto systémy spolupracují, prvním krokem k výběru správnéholinka na výrobu betonových bloků.

1. Jaké jsou hlavní systémy na lince na výrobu betonových bloků?

Kompletní výrobní linku lze obecně rozdělit do osmi funkčních systémů. Přesná konfigurace závisí na cílových produktech, požadovaném výkonu, úrovni automatizace, uspořádání továrny a investičním plánu.

1.1 Systém skladování a dávkování surovin

Každý betonový výrobek začíná surovinami. Jejich kvalita, konzistence a proporce přímo ovlivňují vlastnosti hotových bloků.

Typický systém manipulace se surovinami a dávkovací systém zahrnuje:

•Zásobníky na kamenivo na písek, drcený kámen a jiné kamenivo.

•Cementová sila pro skladování cementu ve velkém.

•Šnekové dopravníky pro dopravu cementu do dávkovacího zařízení.

•Zařízení pro dávkování kameniva pro měření různých frakcí materiálu.

•Dávkovače vody a přísad pro kontrolu betonové směsi.

Dávkovací systém měří požadované množství každé přísady před tím, než vstoupí do mixéru. Přesné dávkování pomáhá udržovat konzistentní vlastnosti směsi z jedné výrobní šarže do druhé.

Pro výrobce pracující s místně dostupným kamenivem nebo recyklovanými materiály si materiálové charakteristiky zaslouží zvláštní pozornost. Obsah vlhkosti, distribuce velikosti částic, třídění a variabilita materiálu, to vše může ovlivnit proces dávkování.

Co by měli zákazníci zvážit?

Při hodnocení asystém dávkování betonu pro výrobu bloků, zvažte počet typů kameniva, požadovanou přesnost dávkování, skladovací kapacitu a kompatibilitu se zamýšleným míchadlem.

Pokud závod plánuje používat průmyslové vedlejší produkty, jako je popílek nebo ocelová struska, měla by konfigurace vsázky také zohledňovat jejich manipulační vlastnosti a požadavky na design směsi. Ne každý druhotný materiál je vhodný pro každý betonový výrobek.

1.2 Systém míchání betonu

Jakmile jsou suroviny změřeny, přesunou se do míchacího systému.

Účelem této fáze je rovnoměrně distribuovat cement, kamenivo, vodu a další schválené přísady ve směsi. Na rozdíl od konvenčních aplikací transportbetonu používá mnoho výrobních procesů betonových bloků relativně málo slévající nebo polosuché betonové směsi.

Míchací systém může zahrnovat:

•Hlavní materiál míchačky betonu.

•Face-mix mixéry pro produkty vyžadující samostatnou povrchovou vrstvu.

•Míchací plošiny a krmné zařízení.

•Systémy dávkování vody a přísad.

•Dopravníky nebo korečkové elevátory pro přepravu směsného betonu.

Některé výrobní linky také obsahují samostatný systém míchání pigmentů pro výrobu barevných dlažebních kostek a dalších dekorativních betonových výrobků.

Kvalita míchání ovlivňuje více než vzhled hotového bloku. Nekonzistentní směs může vést k odchylkám v distribuci materiálu, chování při zhutňování, rozměrech a pevnosti produktu.

Co by měli zákazníci zvážit?

Themíchačka na beton pro stroj na výrobu bloků by měly být vybrány podle požadovaného výrobního cyklu, objemu šarže, receptury betonu a sortimentu.

Je také důležité rozlišovat mezi mísicí kapacitou uvedenou v technickém listu a skutečným množstvím využitelného betonu dodaného do blokového stroje. Míchačka musí připravovat a vypouštět materiál dostatečně rychle, aby podporoval kontinuální tvářecí operace.

1.3 Systém dopravy a distribuce materiálu

Po zamíchání musí být čerstvý beton dodán do tvářecího stroje bez zbytečných prodlev a segregace materiálu.

To je role dopravního a distribučního systému.

V závislosti na uspořádání výroby může zahrnovat:

•Pásové dopravníky na kamenivo a směsný beton.

•Korečkové elevátory pro vertikální přesun materiálu.

•Betonové přepravní násypky.

•Zařízení pro distribuci face-mix a base-mix.

•Podávací rámy a mechanismy distribuce materiálu.

Pro výrobu dvouvrstvých dlažebních kostek může základní materiál a povrchový materiál vyžadovat oddělená zařízení pro míchání a podávání.

Dobře navržený dopravní systém udržuje dodávku materiálu synchronizovanou s blokovým strojem. Snižuje také zbytečnou ruční manipulaci a pomáhá udržovat organizovanější výrobní tok.

Tato část linky je někdy při plánování továrny podceněna. Přesto ani schopný míchací a formovací stroj nemůže pracovat nepřetržitě, pokud se přenos materiálu stává opakujícím se úzkým hrdlem.

Co by měli zákazníci zvážit?

Při plánování aplně automatická linka na výrobu betonových bloků, prozkoumejte vzdálenost mezi mísičem a tvarovacím strojem, kapacitu dopravníku, předávací místa a počet materiálových toků.

Uspořádání by mělo minimalizovat zbytečné přesuny a zároveň umožnit dostatečný přístup pro kontrolu, čištění a údržbu.

1.4 Systém formování hlavního bloku

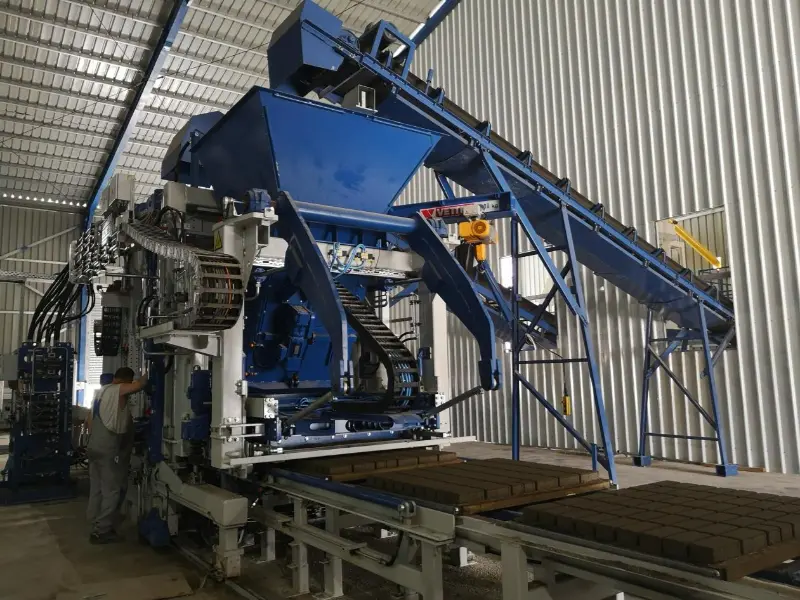
Stroj na výrobu bloků je centrální formovací jednotkou výrobní linky. Převádí připravené betonové směsi na výrobky definovaných rozměrů, tvarů a povrchových vlastností.

Většina moderních automatických strojů na betonové bloky používá k formování betonových výrobků kombinaci systémů forem, vibrací, hydraulického tlaku a řízeného podávání materiálu.

Typický tvarovací systém zahrnuje:

•Hlavní rám stroje.

•Sestavy forem a pěchovacích hlav.

•Vibrační systém.

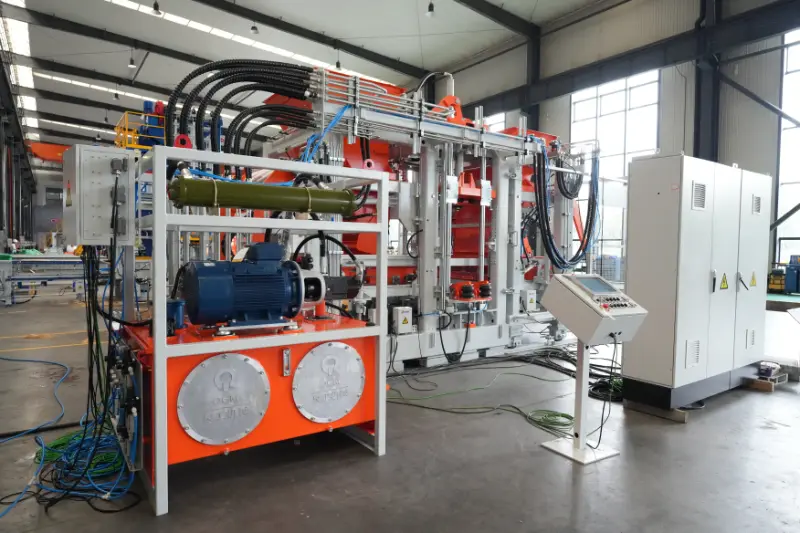
•Hydraulický systém.

•Systém podávání materiálu.

•Mechanismus podávání a polohování palet.

•Řízení elektro a automatizace.

Při výrobě je potřebná betonová směs distribuována do dutin formy. Vibrace a lisování pak materiál zhutní do určeného tvaru produktu. Čerstvě tvarované výrobky se následně převedou do dalšího stupně.

Různé konfigurace forem umožňují na jedné platformě stroje vyrábět různé produkty v závislosti na provozním rozsahu stroje a kompatibilním nastavení zařízení.

Mezi běžné aplikace patří:

•Duté betonové bloky.

•Pevné betonové bloky.

•Betonové dlažební kostky.

•Obrubníky a obrubníky.

•Zatravňovací dlažba a propustná dlažba.

•Bloky ochrany svahů.

•Ostatní betonové prefabrikáty.

Vibrační technologie stroje, konstrukce formy, uspořádání podávání a provozní parametry ovlivňují výkon tváření.

Co by měli zákazníci zvážit?

Při výběru anautomatický stroj na výrobu betonových bloků, nezaměřujte se výhradně na jeho inzerovanou dobu cyklu.

Zkontrolujte skutečné rozměry výrobku, počet výrobků na formu, dostupné konfigurace forem, vibrační systém, maximální výšku výrobku a kompatibilitu s vámi zamýšlenou betonovou směsí.

Stroj vhodný pro standardní duté bloky může vyžadovat různé nástroje nebo konfiguraci pro výrobu velkých dlažebních výrobků nebo specializovaných betonových jednotek.

1.5 Systém manipulace a oběhu palet

Výrobní palety hrají důležitou roli v automatizované výrobě betonových bloků.

Poskytují nosnou plochu během lisování a přenášejí čerstvě tvarované produkty přes následující fáze manipulace a vytvrzování. V mnoha automatizovaných výrobních linkách obíhají stejné palety zpět do tvářecího stroje pro opětovné použití.

Typický systém manipulace s paletami může zahrnovat:

•Automatické podavače palet.

•Zařízení pro polohování palet.

•Mokré blokové dopravníky.

•Výtahy a spouštěče.

•Finger cars nebo transfer cars.

•Prázdné vratné dopravníky palet.

•Zařízení pro sběr palet a vyrovnávací paměť.

Cirkulační proces obecně probíhá v tomto pořadí:

①Prázdná paleta je dodána a umístěna na blokovém stroji.

②Čerstvě tvarované výrobky se přenášejí na paletu.

③Paleta a zelené bloky se pohybují směrem k oblasti vytvrzování.

④Po vytvrzení se hotové výrobky oddělí od palety.

⑤Prázdná paleta se vrací do tvářecího stroje pro další výrobní cyklus.

Jedná se spíše o nepřetržitou smyčku než o jednosměrný přepravní proces.

Důležitá je také specifikace palet. Rozměry, rovinnost, tuhost, hmotnost a odolnost proti opakovaným vibracím by měly odpovídat blokovému stroji a manipulačnímu zařízení.

Co by měli zákazníci zvážit?

Při výběru asystém manipulace s paletami stroje na betonové bloky, vyhodnotit počet palet potřebných pro celý oběhový cyklus, rychlost přenosu, materiál palet a způsob manipulace.

Nedostatečné množství palet může přerušit výrobu, i když hlavní stroj a vytvrzovací zařízení mají dostatečnou kapacitu.

1.6 Vytvrzování a manipulační systém Green-Block

Čerstvě tvarované betonové bloky nejsou okamžitě připraveny k manipulaci, stohování nebo dodání. Potřebují vhodné podmínky vytvrzování, aby dosáhly požadované pevnosti a trvanlivosti.

Vytvrzovací systém řídí pohyb, skladování a vytvrzování čerstvě vytvořených produktů.

V závislosti na výrobním měřítku a uspořádání závodu zahrnují běžné konfigurace:

Vytvrzovací stojany

Čerstvé produkty na paletách jsou převáženy do určených regálových pozic. Toto uspořádání organizuje vytvrzovací prostor a podporuje systematickou cirkulaci palet.

Finger-car vytvrzovací systémy

Palety mezi výrobní oblastí a vytvrzovacími místy převáží prstový vůz. Běžně se používá v automatizovaných výrobních linkách s organizovanými vytvrzovacími stojany nebo komorami.

Vytvrzovací systémy na vysoké úrovni

Výtahy, vozíky a automatizovaná skladovací zařízení pohybují paletami přes víceúrovňové vytvrzovací oblasti. Tyto systémy mohou pomoci využít dostupný prostor továrny.

Vytvrzování podlahy nebo dvora

Některá výrobní zařízení používají vyhrazené podlahové plochy pro vytvrzování a dočasné skladování produktů. Tento přístup může zahrnovat více ruční manipulace v závislosti na stupni automatizace.

Vhodná metoda vytvrzování závisí na typu produktu, objemu výroby, dostupném prostoru, místním klimatu a požadované efektivitě manipulace.

Je třeba si uvědomit, že vytvrzování není pouze operace skladování. Teplota, vlhkost, doba vytvrzování a podmínky manipulace s produktem, to vše ovlivňuje vývoj pevnosti betonu.

Co by měli zákazníci zvážit?

Při hodnocení asystém ošetřování betonových bloků, podívejte se za počet dostupných úložných pozic.

Zvažte celý cyklus oběhu palet, kapacitu vytvrzování, podmínky prostředí, požadavky na manipulaci s produktem a způsob, jakým se vytvrzené palety vracejí do fáze vykládání a krácení.

Vytvrzovací systém musí být schopen pojmout výkon tvářecího stroje, aniž by se vytvářely nevyřízené položky s čerstvými produkty.

1.7 Systém krychlování a balení hotového výrobku

Po vytvrzení jsou betonové výrobky přemístěny do sekce manipulace s hotovými výrobky.

Hlavním účelem tohoto systému je oddělit produkty od jejich palet, uspořádat je do stabilních stohů a připravit je ke skladování nebo přepravě.

Typické vybavení zahrnuje:

•Automatické kostky.

•Oddělovače bloků.

•Dopravníky produktů.

•Systémy vracení palet.

•Páskovací nebo ovinovací stroje.

•Zařízení pro přepravu hotových výrobků.

Automatický krychlový systém uspořádá vytvrzené bloky do určených konfigurací stohu. V závislosti na konstrukci zařízení může také oddělovat výrobky z jejich výrobních palet a vracet prázdné palety do oběhového systému.

Balicí zařízení pak zajistí hotové stohy pro skladování, manipulaci nebo dodání.

Pro výrobce dodávající distributory, stavební dodavatele a infrastrukturní projekty je sekce hotových výrobků obzvláště důležitá. Špatně organizované stohování nebo manipulace může poškodit produkty poté, co dokončí procesy tvarování a vytvrzování.

Co by měli zákazníci zvážit?

Při výběru anautomatický systém krychlování a balení betonových bloků, potvrdit jeho kompatibilitu s rozměry produktu, konfiguracemi stohu, požadavky na manipulaci a výstupem hlavního stroje.

Zvyšování kapacity formování má malý význam, pokud krychlové a balicí zařízení nemůže zpracovávat hotové výrobky srovnatelnou rychlostí.

1.8 Centralizovaný systém elektrického řízení a automatizace

Finální systém propojuje různé výrobní fáze a koordinuje jejich provoz.

Moderní automatické výrobní linky běžně používají řídicí systémy na bázi PLC, průmyslové dotykové panely, senzory a komunikační sítě pro řízení pohybů zařízení a výrobních sekvencí.

V závislosti na konfiguraci může řídicí systém koordinovat:

•Dávkování agregátu a dávkování materiálu.

•Provoz míchačky a výdej materiálu.

•Přísun a distribuce materiálu.

•Blokujte pohyby stroje a tvářecí cykly.

•Operace přesunu a vytvrzování palet.

•Manipulace s hotovými výrobky.

•Monitorování stavu zařízení a sběr výrobních dat.

Centralizované řídicí uspořádání pomáhá operátorům monitorovat výrobní proces z koordinovaného rozhraní namísto samostatného řízení každého stroje.

Možnosti digitálního monitorování mohou také podporovat plánování údržby tím, že poskytují přístup k provozním informacím zařízení a identifikují podmínky, které vyžadují pozornost.

Co by měli zákazníci zvážit?

Při hodnocení aPLC řídicí systém pro automatickou blokovou výrobní linku, zkontrolujte řídicí platformu, požadavky na komunikaci zařízení, dostupná provozní data, funkce alarmů a rozsah vzdáleného monitorování.

Řídicí systém by měl také umožňovat vhodný přístup pro odstraňování problémů, úpravu parametrů a běžnou údržbu.

2. Jak tyto systémy spolupracují na kompletní výrobní lince?

Je užitečné porozumět každému systému samostatně. Ale pro továrního investora je důležitější otázka, jak zařízení funguje jako jeden výrobní proces.

Typický automatický pracovní postup výroby betonových bloků lze shrnout následovně:Skladování surovin→ Dávkování→ Míchání→ Doprava materiálu→ Blokové formování→ Přenos palet→ Vytvrzování→ Cubing→ Obal→ Skladování hotových výrobků

Prázdné palety se poté vracejí do tvarovacího stroje, čímž se dokončí oběhový cyklus. Každá fáze závisí na výkonu předchozí a následující fáze.

Pokud například dávkovací a míchací systémy nemohou dodávat dostatek betonu, blokový stroj může čekat na materiál. Pokud je přesun palet příliš pomalý, mohou se kolem stroje hromadit čerstvě tvarované výrobky. Pokud vytvrzovací systém postrádá dostatečnou kapacitu, může dojít k omezení celého výrobního toku.

To je důvod, proč celkový výkon akompletní linka na výrobu betonových bloků by měl být hodnocen spíše jako koordinovaný systém než porovnáním jednotlivých specifikací stroje.

Který systém má největší vliv na výrobní kapacitu?

Pro každou továrnu neexistuje jediná odpověď.

Hlavní blokový stroj vytváří schopnost tváření, ale skutečný výkon výroby závisí na kapacitě a provozním rytmu celé linky.

Zvláštní pozornost si zaslouží několik faktorů:

•Dávkování a míchání: Dokáže systém zajistit dostatek betonu v požadovaných intervalech?

•Formování bloků: Dokáže stroj dosáhnout požadované doby cyklu a množství produktu na formu?

•Oběh palet: Je k dispozici dostatek palet pro udržení nepřetržité výroby?

•Vytvrzování: Dokáže systém pojmout požadovaný objem ekologických produktů?

•Kostky a balení: Mohou být hotové výrobky zpracovány bez vytváření navazujících nevyřízených položek?

Užitečným způsobem, jak přistupovat k výběru zařízení, je identifikovat potenciální úzké místo v každé fázi před dokončením konfigurace výrobní linky.

3. Jak by si měli zákazníci vybrat správnou linku na výrobu betonových bloků?

Ne každý výrobce potřebuje plně automatizovanou továrnu s vysokou kapacitou. Správná výrobní linka je ta, která odpovídá skutečným výrobním požadavkům podniku a může podporovat jeho budoucí rozvoj bez zbytečných investic.

Před vyžádáním cenových nabídek by si zákazníci měli ujasnit několik klíčových faktorů.

3.1 Definujte své cílové produkty

Začněte s produkty, které hodláte vyrábět. Vyrábíte především duté bloky a plné bloky pro pozemní stavby? Plánujete výrobu dlažebních kostek, obrubníků, zatravňovacích dlaždic nebo dekorativních betonových výrobků?

Různé produkty mohou vyžadovat různé formy, složení materiálů, uspořádání podávání a parametry tvarování.

Výrobní linka navržená podle jasně definovaného produktového portfolia se snadněji konfiguruje a vyhodnocuje.

3.2 Výpočet realistických výrobních požadavků

Nevybírejte stroj pouze proto, že se jeho inzerovaná kapacita zdá atraktivní. Místo toho vypočítejte požadovaný denní nebo směnný výkon na základě očekávaných objednávek, provozních hodin, rozměrů produktu a konfigurací forem.

Požádejte dodavatele, aby objasnili:

•Rozměry produktu použité pro výpočet kapacity.

•Počet výrobků na formu.

•Doba cyklu stroje.

•Předpokládaná provozní doba.

•Výrobní předpoklady a provozní podmínky.

•Zda se uvedený výkon vztahuje na hlavní stroj nebo na kompletní výrobní linku.

Tyto podrobnosti činí srovnání dodavatelů smysluplnější.

3.3 Vyhodnoťte suroviny a místní podmínky

Dostupnost surovin se mezi regiony výrazně liší.

Někteří výrobci spoléhají hlavně na přírodní písek a kamenivo, jiní používají jako součást receptur betonu vhodné průmyslové vedlejší produkty nebo recyklované materiály.

Důležité jsou také klimatické podmínky. Vysoké teploty, vlhkost, srážky a sezónní změny mohou ovlivnit skladování materiálu, kontrolu vlhkosti, vytvrzování a provoz v továrně.

Vhodnýkonfigurace závodu na výrobu betonových bloků by proto měly být založeny spíše na skutečných místních podmínkách výroby než na samotném standardním vybavení.

3.4 Zvolte vhodnou úroveň automatizace

Automatizace by měla vyřešit skutečný provozní požadavek.

Poloautomatická linka může být vhodná pro výrobce s nižšími výrobními cíli, dostupnou pracovní silou nebo omezeným rozpočtem počáteční investice.

Plně automatická výrobní linka může být vhodnější, když objem výroby, rozmanitost produktů, oběh palet a řízení práce odůvodňují vyšší úroveň integrace.

Při porovnávání konfigurací zvažte kompletní investiční rozsah, včetně manipulace s materiálem, oběhu palet, vytvrzování, krychlování, balení a řídicích systémů.

3.5 Před objednáním vybavení naplánujte tovární uspořádání

Uspořádání výrobních prostor a zařízení ovlivňuje tok materiálu, manipulaci s produkty a budoucí expanzi.

Před potvrzením výrobní linky zkontrolujte:

•K dispozici výrobní plocha a výška budovy.

•Sklad surovin a přístup k rozvozu.

•Základy zařízení a požadavky na instalaci.

•Dopravníkové trasy a předávací místa.

•Kapacita vytvrzování a skladování hotových výrobků.

•Požadavky na dodávku elektřiny, vody a stlačeného vzduchu.

•Přístup k údržbě a potenciální prostor pro rozšíření.

Dobře naplánované uspořádání snižuje zbytečný pohyb materiálu a usnadňuje každodenní provoz.

4. Proč je vyvážená výrobní linka důležitější než jeden vysoce výkonný stroj

Je lákavé zaměřit většinu investičního rozpočtu na hlavní stroj na výrobu bloků. Koneckonců je to nejviditelnější zařízení a centrum tvářecího procesu.

Ale výrobní linka je jen tak efektivní, jak efektivní je její nejslabší provozní článek.

Představte si továrnu s vysokorychlostním formovacím strojem, ale poddimenzovaným mixérem. Stroj možná bude muset počkat na beton. Jiná továrna může mít dostatečnou kapacitu pro míchání a tvarování, ale příliš málo výrobních palet, což omezuje počet produktů, které mohou projít vytvrzováním.

Nejedná se o izolované problémy se zařízením. Jsou to problémy s konfigurací na úrovni systému.

Vyvážená výrobní linka by měla dosáhnout tří věcí:

Konzistentní dodávka materiálu: Dávkování, míchání a doprava musí podporovat výrobní rytmus tvářecího stroje.

Nepřetržitý oběh produktu: Podávání palet, manipulace s mokrým blokem, vytvrzování a vracení palet musí fungovat jako koordinovaná smyčka.

Odpovídající kapacita po proudu: Kostky, balení a manipulace s hotovými výrobky musí držet krok s objemem vytvrzených výrobků.

Pro zákazníky to znamená porovnávání kompletních výrobních konfigurací místo samostatného pohledu na cenu nebo jmenovitou kapacitu jednoho stroje.

5. Jak QGM přistupuje ke konfiguraci výrobní linky betonových bloků

Jakmile jsou základní systémy a jejich vztahy jasné, je dalším krokem identifikace výrobce zařízení schopného přizpůsobit výrobní linku skutečným požadavkům továrny.

S více než 40 lety zkušeností v oblasti strojírenství betonových výrobků,QGM (Quangong Machinery Co., Ltd.)poskytuje zařízení na výrobu betonových bloků a řešení výrobních linek pro výrobce obsluhující různé trhy a aplikace produktů.

V roce 2014 QGM plně koupila německou Zenith Maschinenfabrik GmbH, společnost s více než 60letou inženýrskou historií v té době, a založila technologické výzkumné a vývojové centrum v Německu. To přineslo německé technické znalosti do širšího vývoje zařízení a výrobních kapacit QGM.

Spíše než považovat každý projekt za identický balíček zařízení, plánování výrobní linky by mělo brát v úvahu zamýšlené produkty, suroviny, výrobní cíle, uspořádání továrny a požadovanou úroveň automatizace.

5.1 Možnosti vybavení pro různé výrobní požadavky

Portfolio zařízení QGM zahrnuje několik řad strojů navržených pro různé aplikace výroby betonových výrobků.

•Řada ZN: Plně automatické stroje na výrobu bloků s technologií vibrací poháněných servomotory a flexibilními výrobními konfiguracemi.

•Řada T: Navrženo pro aplikace lisování více produktů s nastavitelnými výrobními parametry a konfiguracemi pro různé betonové produkty.

•Řada ZENITH: Německá technická řešení, včetně zavedené vícevrstvé výrobní technologie, jako je ZENITH 940.

Vhodný stroj závisí na cílových produktech, požadovaném výkonu, konfiguraci formy a výrobním procesu.

Například výrobce zaměřující se na více kategorií výrobků pro bloky a dlažby může upřednostňovat flexibilní konfigurace forem a nastavitelné parametry vibrací. Projekt vyžadující vícevrstvou výrobu může hodnotit jinou koncepci stroje a uspořádání manipulace s materiálem.

5.2 Integrace technologie tváření s automatizací výrobní linky

Hlavní stroj je pouze jednou částí kompletního výrobního řešení.

V závislosti na konfiguraci projektu může plánování výrobní linky zahrnovat také dávkovací a míchací zařízení, přesun materiálu, manipulaci s paletami, uspořádání vytvrzování, krájení a související automatizační systémy.

QGM Intelligent Equipment Cloud Service Platform poskytuje možnosti správy digitálních zařízení, včetně online monitorování zařízení, vzdálených upgradů, predikce a diagnostiky chyb, hodnocení stavu zařízení a zpráv o provozním stavu.

Tyto funkce pomáhají výrobcům získat přístup k provozním informacím o zařízení a podporují systematičtější řízení údržby.

Pro závody, které chtějí zlepšit viditelnost výroby, může digitální monitorování doplnit mechanickou a elektrickou automatizaci již integrovanou do výrobního procesu.

5.3 Konfigurace by měla začínat výrobními požadavky zákazníka

Vhodná výrobní linka nemusí být nutně ta největší nebo nejvíce automatizovaná.

Pro nový závod může být prioritou zavedení praktického výrobního procesu s prostorem pro budoucí expanzi. Pro stávajícího výrobce může být cílem zlepšení manipulace s materiálem, zavádění dalších typů produktů nebo modernizace vybraných výrobních fází.

Při projednávání projektu s QGM by si výrobci měli připravit informace o:

•Cílové betonové výrobky a jejich rozměry.

•Požadovaný výkon výroby za směnu nebo den.

•Dostupné suroviny a vlastnosti směsi.

•Rozměry továrny a podmínky staveniště.

•Požadovaná úroveň automatizace.

•Stávající zařízení, pokud projekt zahrnuje modernizaci.

Tyto informace poskytují užitečnější výchozí bod pro vyhodnocení vhodnéhoautomatická linka na výrobu betonových bloků konfigurace.

6. Závěrečné myšlenky: Vybudujte výrobní systém kolem svého podnikání

Moderní linka na výrobu betonových bloků je integrovaným výrobním systémem. Ke konečnému výsledku výroby přispívá manipulace se surovinami, dávkování, míchání, tvarování, oběh palet, vytvrzování, krychlování, balení a automatizace.

Pro zákazníky není nejdůležitějším rozhodnutím pouze to, který stroj na výrobu bloků koupit. Jde o to, jak nakonfigurovat kompletní výrobní proces kolem produktů, které chtějí vyrábět, materiálů, které mají k dispozici, a výstupu, který jejich trh vyžaduje.

QGM kombinuje zkušenosti s výrobou betonových bloků se svými řadami zařízení ZN, T a ZENITH, které slouží různým výrobním aplikacím.

Plánujete novou továrnu na betonové bloky nebo modernizujete stávající výrobní linku? Kontaktujte QGM a prodiskutujte své cílové produkty, výrobní požadavky a konfiguraci zařízení. Dobře sladěný výrobní systém začíná pochopením potřeb vaší továrny.

Nejčastější dotazy

1. Jaké vybavení je potřeba pro kompletní linku na výrobu betonových bloků?

Kompletní linka na výrobu betonových bloků obvykle zahrnuje systém skladování a dávkování surovin, míchačku betonu, zařízení na dopravu materiálu, stroj na výrobu bloků, systém manipulace s paletami, systém vytvrzování, automatický cuber, balicí zařízení a centralizovaný řídicí systém. Přesná konfigurace závisí na výrobní kapacitě, sortimentu a požadavcích na automatizaci.

2. Jaká je role stroje na výrobu bloků ve výrobní lince?

Stroj na výrobu bloků je centrální formovací jednotkou. Využívá formy, vibrace, lisování a řízené podávání materiálu k tvarování betonových směsí do výrobků, jako jsou duté tvárnice, plné tvárnice, dlažební kostky a obrubníky.

3. Proč je systém ošetřování důležitý při výrobě betonových bloků?

Vytvrzování umožňuje čerstvě tvarovaným betonovým výrobkům vyvinout požadovanou pevnost a trvanlivost za vhodných podmínek. Správně nakonfigurovaný systém vytvrzování také řídí skladování produktu, oběh palet a pohyb syrových a vytvrzených bloků výrobní linkou.

4. Potřebuje každá výrobní linka betonových bloků automatické systémy manipulace s paletami a krychlových systémů?

Ne nutně. Menší nebo poloautomatické provozy mohou používat ruční nebo vysokozdvižnou manipulaci. Větší automatizovaná zařízení často obsahují automatické podavače palet, dopravníky, vytvrzovací přenosové systémy, kostky a balicí zařízení, aby se omezila ruční manipulace a koordinovaly se pohyby produktu.

5. Jak si mohu vybrat správnou automatickou linku na výrobu betonových bloků?

Začněte tím, že definujete své cílové produkty, požadovaný výrobní výstup, dostupné suroviny, uspořádání továrny a požadavky na automatizaci. Poté vyhodnoťte kapacitu každé výrobní fáze, včetně dávkování, míchání, tvarování, oběhu palet, vytvrzování a kostkování. Kompletní konfigurace by měla odpovídat vašim provozním požadavkům, spíše než se spoléhat pouze na jmenovitou kapacitu hlavního stroje.

Související novinky
Nechte mi zprávu
X
Používáme cookies, abychom vám nabídli lepší zážitek z prohlížení, analyzovali návštěvnost webu a přizpůsobili obsah. Používáním tohoto webu souhlasíte s naším používáním souborů cookie. Zásady ochrany osobních údajů
OdmítnoutPřijmout